KT工具操作及应用班
工具品质实务及鉴定班
铜管为什么一弯就扁?弯管工具使用重点一次看懂
人气 : 1明明只是想把铜管弯个角度,为什么一施力,弯曲处就被压扁,甚至出现皱折?
管材弯曲看起来简单,但在改变方向的过程中,弯曲外侧会被拉伸,内侧则会受到压缩。如果管径、弯曲半径或使用的工具不合适,就可能让原本圆形的管材产生变形。
这篇带你从常见问题开始,看懂:
- 为什么弯管容易变形?
- 常见的弯管异常有哪些?
- 弯管器的作用是什么?
- 弯管前应该确认哪些条件?
- 实际弯管时怎么控制角度与位置?
1|为什么铜管一弯就容易变形?
当铜管开始弯曲时,管材并不是整支一起平均变形。
弯曲处的:
外侧管壁 → 被拉伸
内侧管壁 → 被压缩
也就是说,管材在改变方向的同时,内外两侧其实正承受不同的力量。
如果弯曲条件不合适,管材原本的圆形截面就可能跟着改变。
所以,弯得出角度,不代表这个弯就是正确的。
除了角度,还要观察弯曲后的管材有没有维持平顺、完整的形状。
2|常见的弯管问题有哪些?
弯管是否正常,可以先从外观辨认。
① 弯曲处折扁
外观特征:管材原本的圆形截面被压扁、变平,甚至局部塌陷呈椭圆形。
为什么会这样:通常是因为在没有任何弯管工具的辅助下,直接用双手硬折;或者是使用了尺寸过大的弯管槽,导致管子左右两侧缺乏支撑,一施力就往内瘪了下去。
怎么避免:务必使用对应管径的弯管器,让管子两侧在沟槽内受到完美包覆。
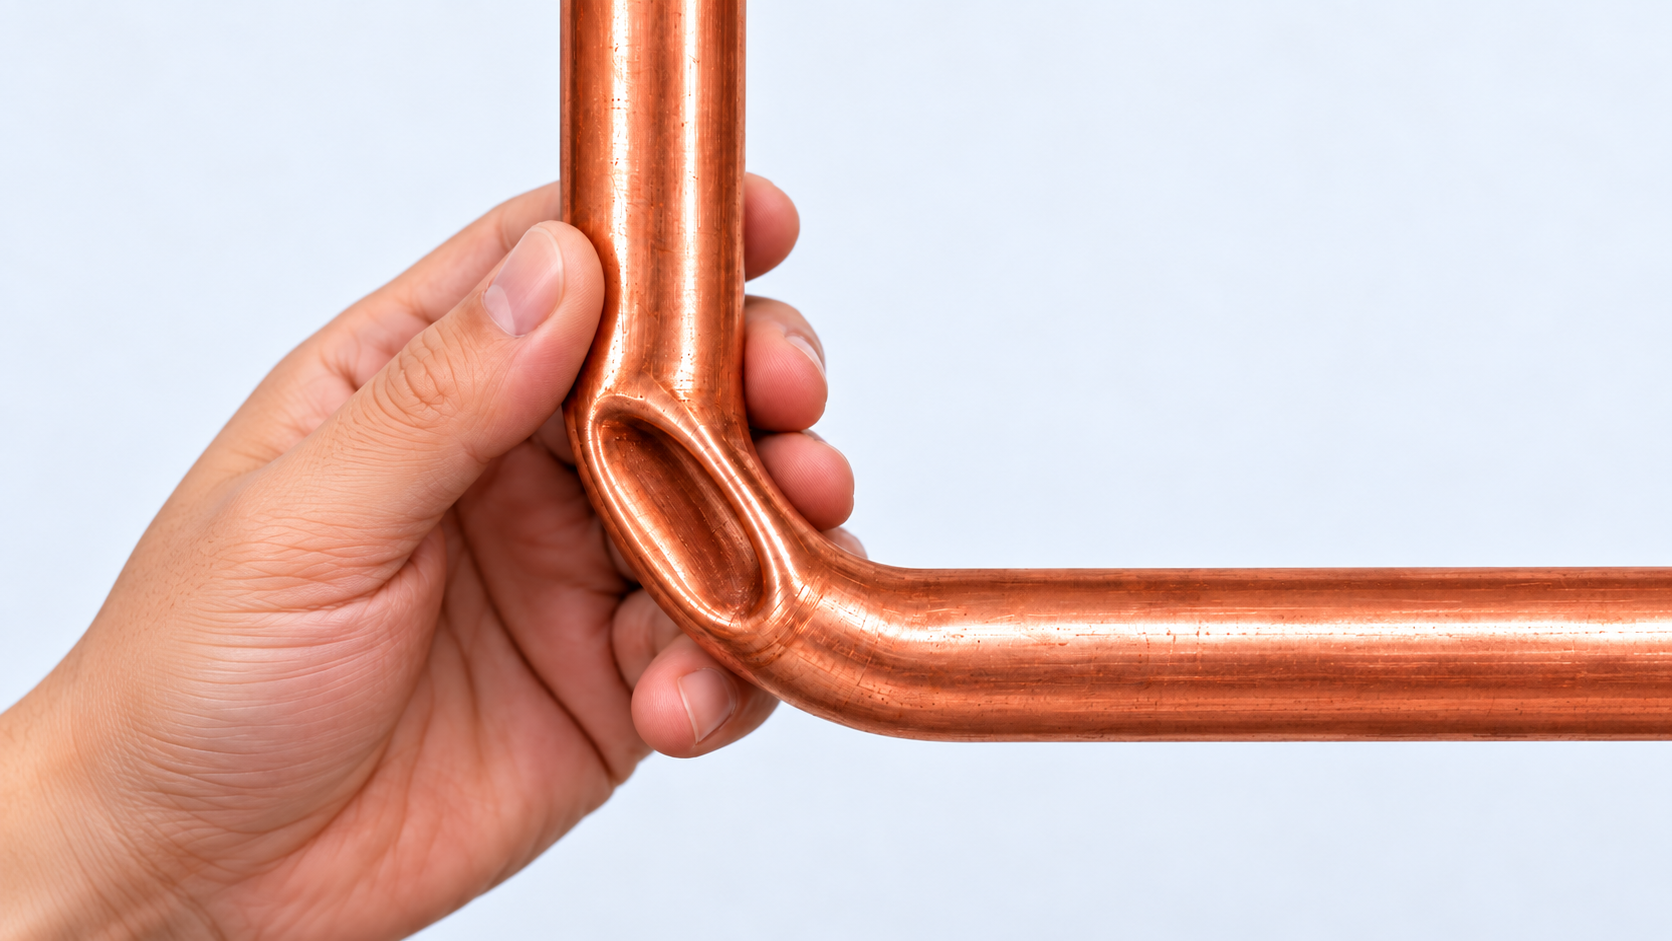
弯曲处折扁
② 内侧出现皱折
外观特征:弯曲内侧的铜皮隆起,出现一层一层、像风琴或波浪状不平整的严重皱褶。
为什么会这样:这通常发生在材质较软的管材(如软态铜管)上。当管子弯曲时,内侧材质受到强烈压缩,如果弯曲速度太快、施力不均匀,或者管子内部缺乏足够的内撑力,内侧的铜皮就会无处可去,最后挤压堆叠在一起。
怎么避免:弯曲时动作要放慢、力量要平稳,并确保工具的弯曲半径符合规范。
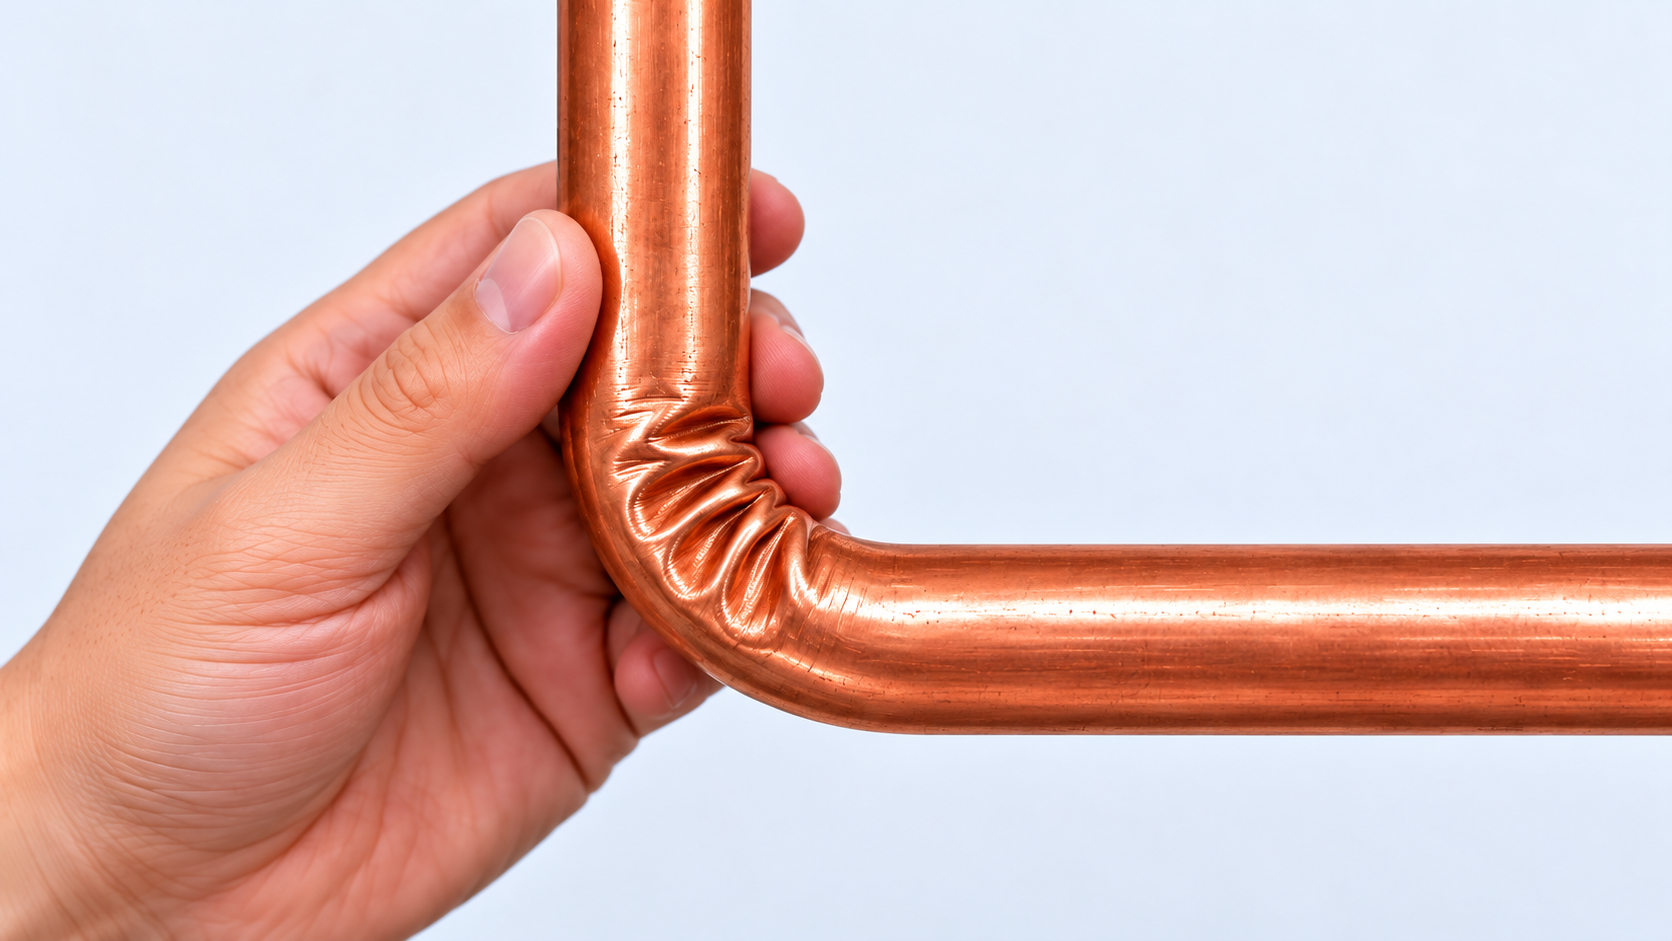
内侧出现皱折
③ 出现折角或凹陷
外观特征:管子没有形成平顺的连续圆弧,而是在某一个特定位置突然硬生生陷下去,形成一个尖锐的死折。
为什么会这样:这往往是因为管材材质太硬(如未经退火的硬态铜管),或者是弯曲半径过小(折得太急、角度太锐利)。当管子无法承受局部过度集中的拉伸与挤压应力时,就会在单一点产生突发性的结构崩塌。
怎么避免:确认管材软硬度是否需要退火处理,并避免强行挑战超出工具限制的急转弯。
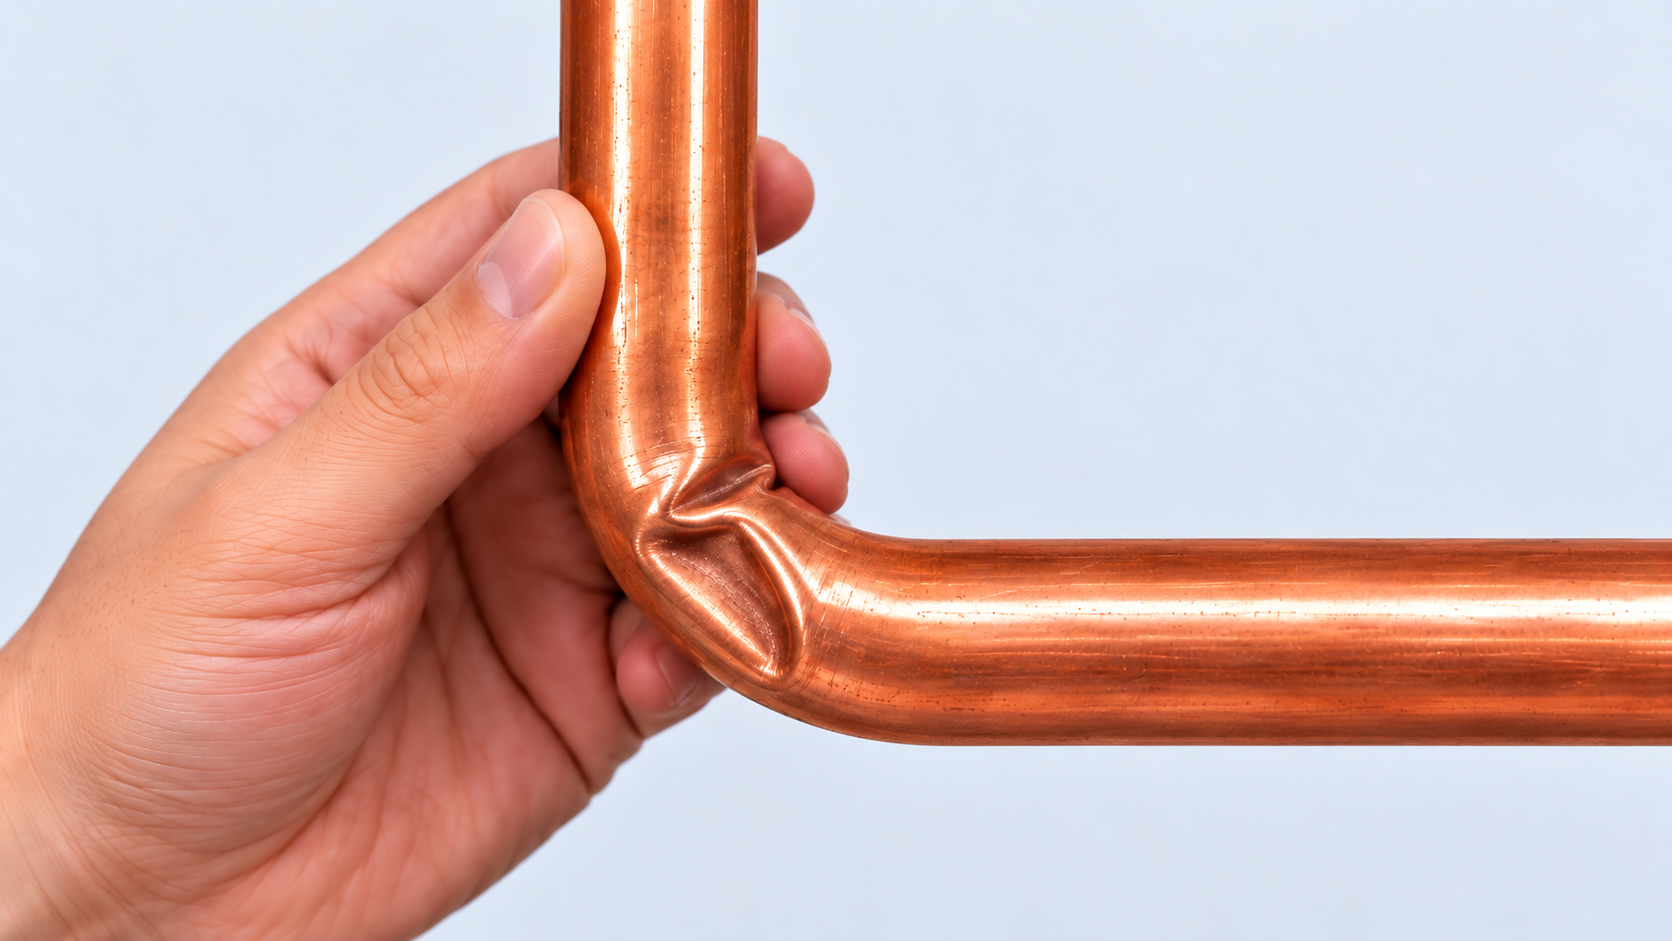
出现折角或凹陷
3|弯管器到底在做什么?
弯管器的重点,不只是「帮你把管子弯下去」。
更重要的是:
让管材沿着设定好的弯曲路径逐渐成形。
弯管器会利用对应管径的沟槽与弯曲结构支撑管材,让施力过程更加稳定,降低直接施力时产生不规则变形的机会。
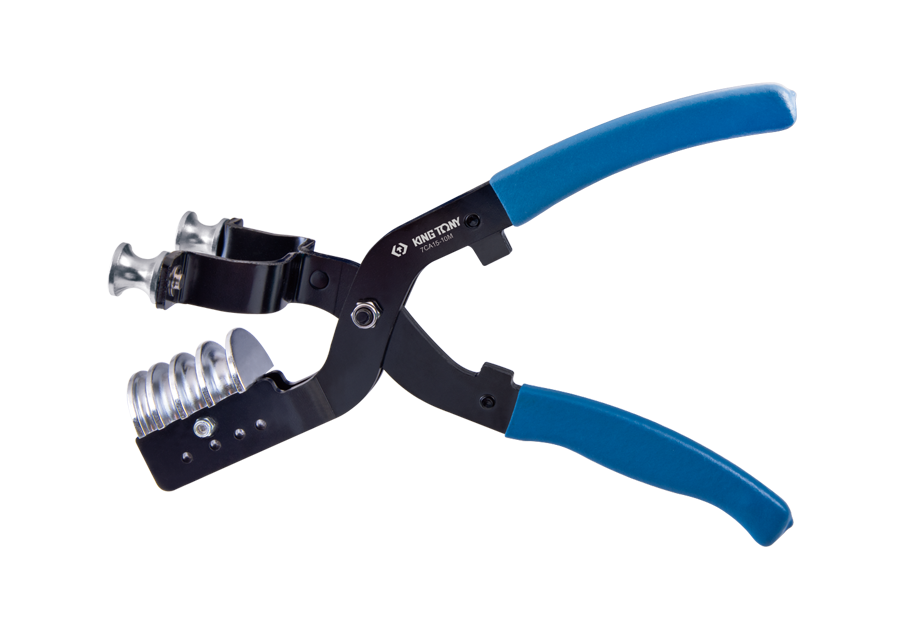
以 KING TONY 7CA15-10M 90° Tube Bender 为例,采用 4 合 1 设计,可对应:
- 3/16"
- 1/4"
- 5/16"
- 3/8"
外径的铜管、黄铜管与铝管,并可进行最高 90° 的弯曲作业。
不同尺寸的管材,需要放在相对应的弯管位置。
不要因为「放得进去」,就使用不符合管径的沟槽。
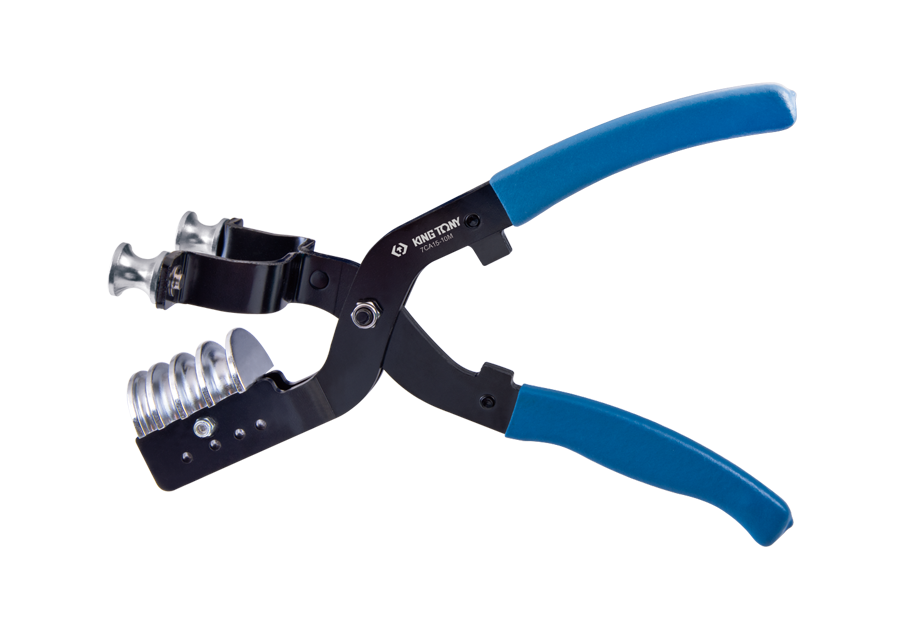
KING TONY 7CA15-10M 90° Tube Bender
4|弯管前,先确认工具和管材是否匹配
正式弯管前,第一件事不是先看要弯几度,而是确认目前使用的弯管器是否适合这支管材。
可以先确认两个重点:
① 管材外径
弯管器通常会标示可使用的管径。
不同管径需要使用相对应的弯管位置,让管材在弯曲过程中得到适当支撑。
不要因为管子「放得进去」,就使用尺寸不符的弯管槽。
② 管材种类
不同弯管工具都有自己的适用管材范围。
使用前应确认铜管、黄铜管、铝管或其他管材是否符合工具规格。
5|实际弯管时,怎么控制角度和位置?
确认工具与管材匹配后,下一步才是决定「要从哪里开始弯、要弯到哪里」。
① 先确认弯曲起点
开始施力前,先确认管材需要转向的位置。
如果弯曲起点抓错,即使最后角度正确,整支管材的位置仍可能与实际安装需求不符。
② 确认弯曲方向
先确认管路最后要往哪个方向延伸,再进行弯曲,避免完成后才发现方向相反。
③ 逐步弯到需要的角度
弯曲时保持稳定施力,逐步让管材沿着弯管器的曲线成形。
不要先大幅弯过头,再反复往回修正。
弯管不只是「弯几度」,弯曲起点、方向与角度都会影响最后的管路位置。
结语|弯得动,不代表弯得对
弯管时真正要注意的,不只是最后有没有到达需要的角度。
工具尺寸是否匹配、弯曲位置是否正确,以及完成后的管材形状是否正常,都需要一起确认。
下次进行管材弯曲时,可以先记住:
选对尺寸 → 确认位置 → 稳定弯曲 → 检查成形
掌握这几个重点,才能让管路改变方向的同时,也维持良好的管材状态。
Learn the tool. Enjoy the work.
学懂工具,让工作更顺手。
FAQ|弯管常见问题
Q1|铜管可以直接用手弯吗?
是否能直接弯曲,与管材尺寸、硬度、壁厚及弯曲半径有关。
但如果需要控制特定角度、位置,或降低管材异常变形的机会,使用符合管径的弯管工具会更容易控制成形结果。
Q2|管径比较小,可以直接使用比较大的弯管槽吗?
不建议。
弯管器尺寸与管材不匹配时,管材可能得不到适当支撑,增加变形的可能。
Q3|为什么管子没有折断,却还是不能算弯得好?
因为弯管品质不只看「有没有断」。
除了角度之外,也要确认弯曲后的弧度与管材形状是否正常。
Q4|弯管角度越大,越容易变形吗?
角度只是其中一项条件。
管径、壁厚、材质、弯曲半径,以及工具是否匹配,都会影响最后的成形结果,因此不能只用角度判断。